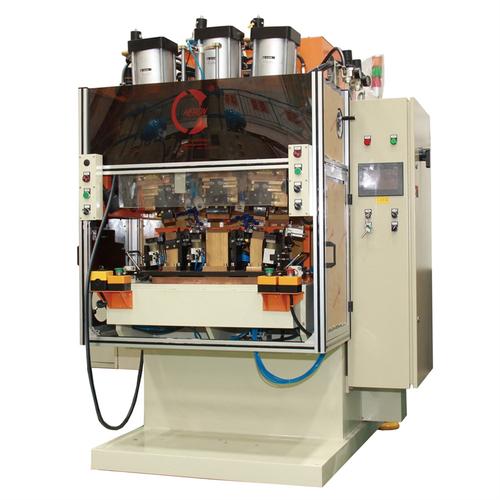
亨龙12000J玻璃升降器三头储能焊机 机电一体化高效焊接解决方案
引言
在汽车零部件制造领域,玻璃升降器作为车门系统的重要功能件,其焊接质量直接影响装配精度与使用寿命。亨龙智能装备推出的12000J玻璃升降器三头储能焊机,融合机电一体化设计理念,针对玻璃升降器多焊点、高节拍的生产需求,提供稳定高效的电阻焊解决方案。
一、设备概述
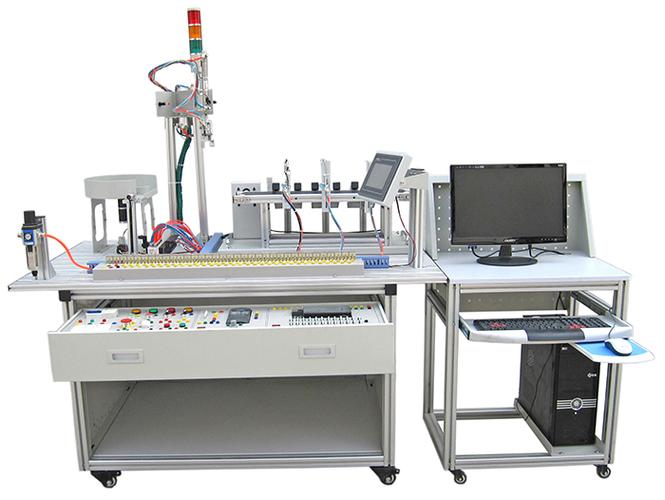
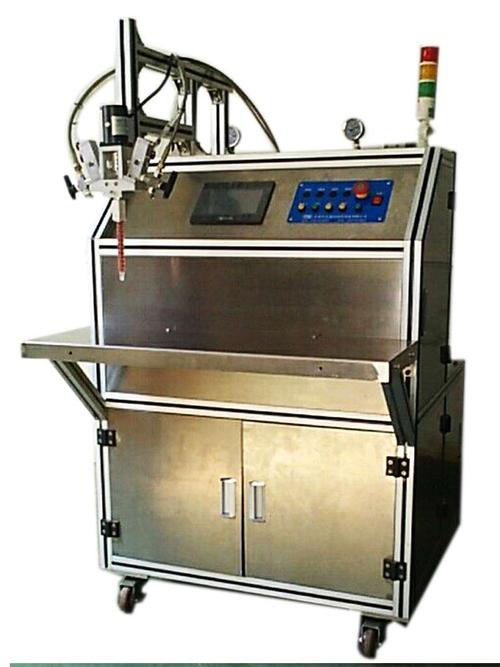
亨龙12000J三头储能焊机采用电容储能式焊接电源,最大储能容量12000焦耳,配置三个独立焊接头,可同时对玻璃升降器导轨、支架等部位的多个焊点进行一次性焊接。设备整体结构紧凑,由焊接主机、三头加压机构、水冷系统、气动控制系统及PLC人机界面组成,适用于碳钢、不锈钢及镀层钢板的点焊与凸焊。
1.1 储能焊接原理
储能焊机先将电能储存于大容量电容器组,焊接时通过可控硅快速放电,在毫秒级时间内释放巨大电流。这种放电方式对电网冲击小,焊接热输入集中,热影响区窄,特别适合玻璃升降器薄板件的精密焊接,可有效减少工件变形与飞溅。
1.2 三头同步焊接设计
三个焊接头采用独立气缸加压与独立焊接变压器结构,通过PLC协调控制,实现同步或分时放电。同步放电模式适合同一工件上距离较近的三个焊点一次成型,分时模式则适应不同焊点对电流与压力的差异化需求。焊接头间距与角度可根据工件形状灵活调整,兼容多种玻璃升降器型号。
二、机电系统构成
2.1 机械结构
机身采用高强度钢板焊接并经退火处理,保证刚性同时消除内应力。三头加压机构由气缸、导向杆、电极臂组成,导向杆采用直线轴承配合,运动平稳无偏摆。电极臂具有水冷通道,采用铬锆铜材质,导电导热性能优良。工作台面配备定位夹具与快速换模接口,支持多品种切换。
2.2 电气控制系统
控制系统以PLC为核心,配触摸屏人机界面,可存储多组焊接参数(充电电压、放电时间、加压压力等)。焊接过程采用闭环监控,实时采集焊接电流与电极位移信号,超限报警并自动锁止,防止批量不良。设备具备计数功能与故障自诊断功能,便于生产管理与维护。
2.3 气动与水冷系统
气动系统由过滤调压阀、电磁阀及气缸组成,为焊接头提供稳定可调的电极压力。三头压力独立设定,适应不同焊点板厚组合。水冷系统对焊接变压器、可控硅及电极进行强制冷却,确保设备在高节拍连续生产下的热稳定性,延长易损件寿命。
三、关键技术特点
- 高能量输出稳定性:12000J储能容量充足,放电回路短而粗,回路电阻小,焊接电流峰值高,焊点熔核均匀。充电电压精度±1%,保证批次间焊接一致性。
- 三头独立可控:每个焊接头可单独设定压力、焊接能量及放电时序,也可联动编程,适应玻璃升降器不同部位的焊接工艺要求。
- 高效生产节拍:三焊点一次焊接最快节拍可达每分钟15~20件,相比单头焊机效率提升3倍以上,降低人工与工位占用。
- 智能化参数管理:触摸屏直接输入参数并存储,支持权限分级管理,防止参数误改;工艺参数可导入导出,便于产线标准化复制。
- 安全与品质保障:配备双手启动、光幕保护及防压手装置;焊接质量在线监测,焊点计数与偏移报警功能,保障生产可追溯。
- 低运行成本:储能焊接无需大功率电网扩容,能源利用率高,日常维护主要为电极打磨与更换,备件通用率高。
四、在玻璃升降器生产中的应用
玻璃升降器通常由导轨、滑块、电机支架及限位挡块等零件组成,多采用1.5mm以下薄板冲压件。传统单头焊需多次定位与工件搬运,效率低且多次定位易产生焊点偏移。亨龙12000J三头焊机配合专用定位夹具,一次装夹完成三类零件的多个凸焊点点焊,焊后工件无明显变形。
典型工艺流程:上料定位→夹紧→三头下压接合→储能放电协同焊接→保压冷却→顶出下料。焊接主机与PLC组态实现参数化生产,在更换不同型号升降器时,调用相应程序即可快速换产,切换时间通常在10分钟内。
五、维护与保养要点
定期检查储能电容组充放电性能,观察充电电压是否稳定;每班清理电极头表面氧化物并修磨电极,必要时用砂纸或专用锉刀确保电极贴合面平整;保持气源干燥、水冷流量正常,按时更换冷却液;经常清理电控柜滤尘网,避免粉尘积存导致元件过热;记录每次焊接电流值,观察其逐步变化以判断电极磨损趋势。
结论
亨龙12000J玻璃升降器三头储能焊机通过机电系统的整合优化,实现了多个焊点的优质同步焊接及工艺数据的程序化控制,适用于多品种、中等批量的玻璃升降器生产。其典型特点为高能量输出稳定、灵活的三头配置和较小的投产占用空间,适合布置于汽车门锁电机等相近车型多金属件的旋转焊接和柔性焊装环节。选用合适的玻璃升降器专用夹具是配合整台设备使用条件中的一个组成部分,更高效地发挥机电融合优势还需工艺编程过程的规范化发挥。
如若转载,请注明出处:http://www.zejiongjidian.com/product/58.html
更新时间:2026-11-21 07:26:30